超音波金属接合は、銅やアルミなどの金属を加圧しながら、超音波振動によって接合する固相接合です。
母材を溶融させないため、熱影響を抑えながら接合できることから、電池タブ、バスバー、電子部品など幅広い分野で活用されています。
一方、超音波金属接合には、接合界面の状態を外観から捉えにくいという特徴があります。
外観が正常に見えても、十分な接合面積が形成されていなかったり、必要な接合強度が得られていなかったりする可能性があります。
また、車載、電池、電子部品などの分野では、接合強度だけでなく、品質記録の保存や不具合発生時の原因追跡も求められます。
そのため量産工程では、完成後の検査に加えて、接合中のデータを活用した品質モニタリングとトレーサビリティの構築が重要です。
本記事では、超音波金属接合の品質を左右する要因と、工程モニタリング、破壊試験、トレーサビリティを組み合わせた品質保証の考え方を解説します。
なぜ超音波金属接合は品質評価が難しいのか
超音波金属接合の品質を評価するには、まず外観から確認できることと、外観だけでは確認できないことを分けて考える必要があります。
接合界面の状態を直接確認しにくいからこそ、完成後の検査だけに頼らない品質管理が求められます。
外観だけでは接合品質を判断できない
超音波金属接合では、接合界面が重ね合わせた材料の内部に形成されます。
レーザ溶接のような溶融ビードが形成されないため、外観から接合面積や界面の形成状態を直接確認できません。
外観検査では、ホーンによる圧痕、材料の変形、傷、位置ずれなどを確認できます。
一方、見た目が正常でも、投入エネルギーの不足や材料表面の状態などにより、接合強度の不足や未接合が生じる場合があります。
したがって、外観検査は品質確認の重要な手段の一つですが、それだけで接合品質を十分に保証することは難しいといえます。
だから工程内で品質を作り込む必要がある
量産工程では、完成後に不良を発見するだけでなく、不良が発生しにくい状態を維持することが重要です。
引張試験やピール試験を行えば実際の接合強度を確認できますが、製品を破壊するため全数には実施できません。
そのため、あらかじめ良品となる接合条件を確立し、接合中のデータを継続的に監視する必要があります。
超音波金属接合の品質保証では、「検査で不良を見つける」だけでなく、「条件と工程を管理して品質を作り込む」という考え方が重要です。
超音波金属接合の品質を左右する要因とは
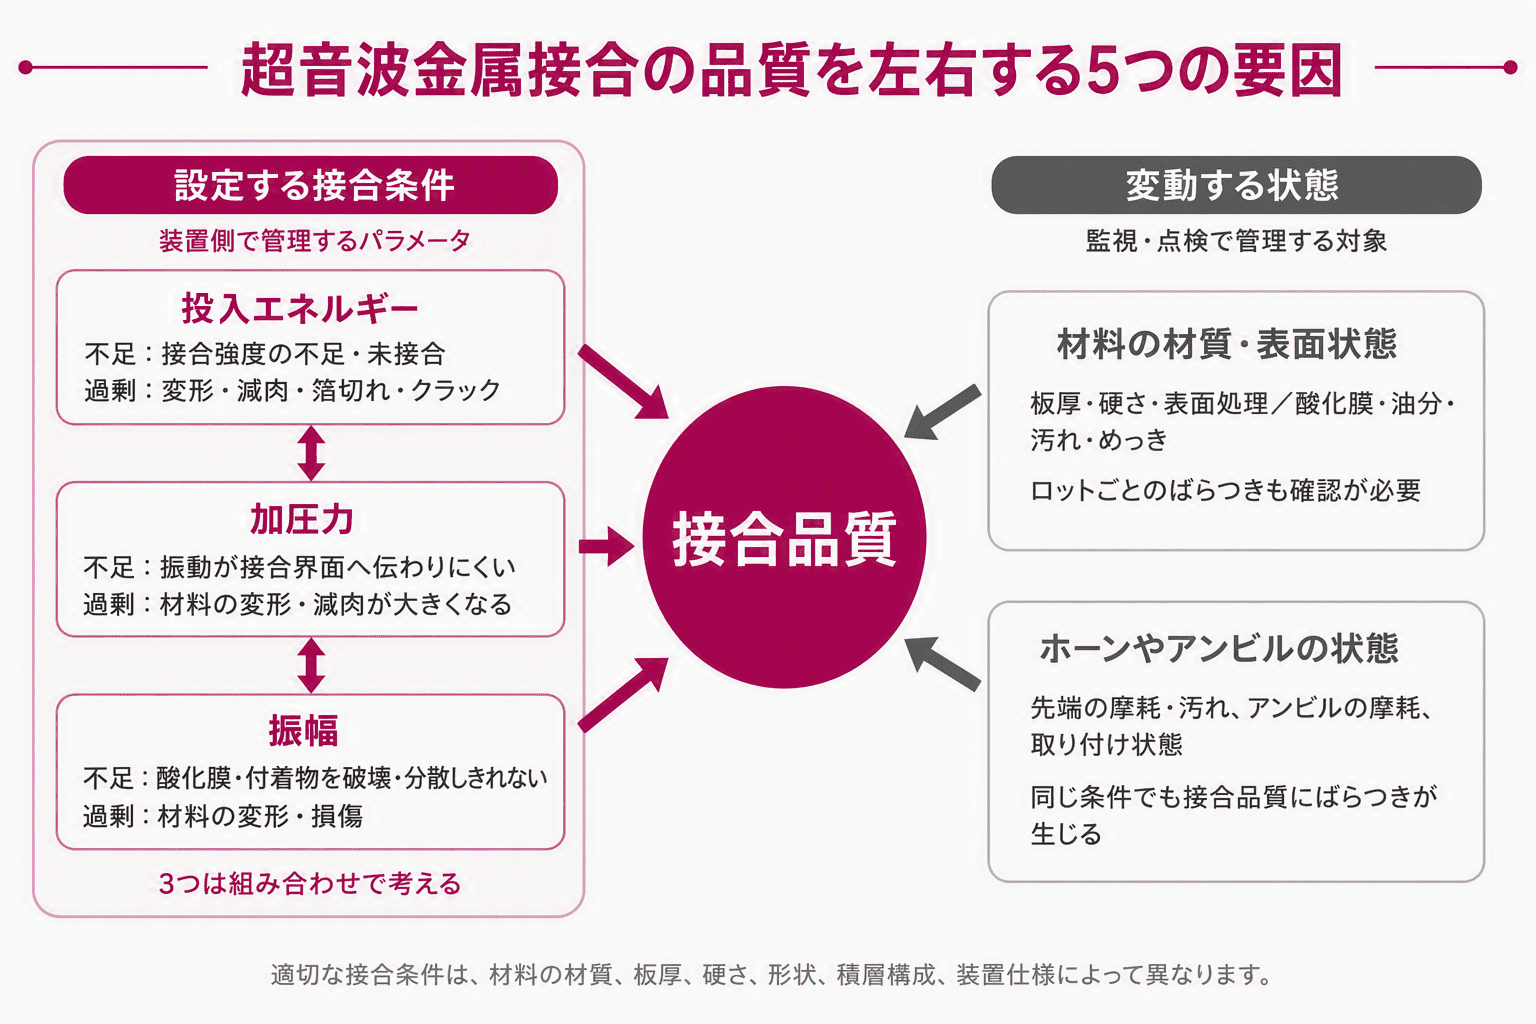
接合品質は、一つの条件だけで決まるものではありません。
投入エネルギー、加圧力、振幅に加えて、材料や工具の状態も相互に影響します。ここでは、代表的な5つの要因を整理します。
投入エネルギー
投入エネルギーは、接合界面を形成するために必要なエネルギーです。
エネルギーが不足すると、接合界面が十分に形成されず、接合強度の不足や未接合の原因になります。
一方、エネルギーが過剰になると、材料の変形や減肉、箔切れ、クラックなどにつながる可能性があります。
重要なのは、エネルギーを大きくすることではありません。
材料の材質や板厚、形状、積層枚数に応じて、適正な範囲を設定することが重要です。
加圧力
超音波金属接合では、材料同士を密着させ、振動を接合界面へ伝えるために加圧します。
加圧力が不足すると材料同士の接触が不安定になり、振動が接合界面へ適切に伝わりにくくなります。
反対に、加圧力が過大になると、材料の変形や減肉が大きくなる可能性があります。
適切な加圧力は、材質、板厚、硬さ、積層構成などによって異なります。
振幅
振幅は、接合界面へ与える超音波振動の大きさです。
振幅が不足すると、金属表面の酸化膜や付着物を十分に破壊・分散できず、接合界面の形成に影響します。
一方、過大な振幅は、材料の変形や損傷を招く可能性があります。
振幅は単独で評価するのではなく、投入エネルギーや加圧力、接合時間との組み合わせで考える必要があります。
材料の材質・表面状態
同じ銅やアルミでも、板厚、硬さ、表面処理によって適切な接合条件は変わります。
また、材料表面の酸化膜、油分、汚れ、めっきの状態も、接合界面の形成に影響します。
超音波金属接合では、振動によって酸化膜や付着物を破壊・分散し、露出した金属面同士を密着させるためです。
量産工程では、材料ロットごとの板厚や硬さ、表面状態のばらつきについても確認する必要があります。
ホーンやアンビルの状態
ホーンとアンビルは、振動と圧力を材料へ伝える重要な工具です。
ホーン先端の摩耗や汚れ、アンビルの摩耗、工具の取り付け状態などによって、振動の伝わり方や材料の保持状態が変化します。
その結果、同じ接合条件を設定していても、接合品質にばらつきが生じる可能性があります。
安定した品質を維持するためには、接合条件だけでなく、工具の点検方法や交換基準も管理することが重要です。
工程モニタリングでは何を監視するのか
品質を左右する要因を理解したら、次に、それらを量産工程でどのように監視するかを考えます。
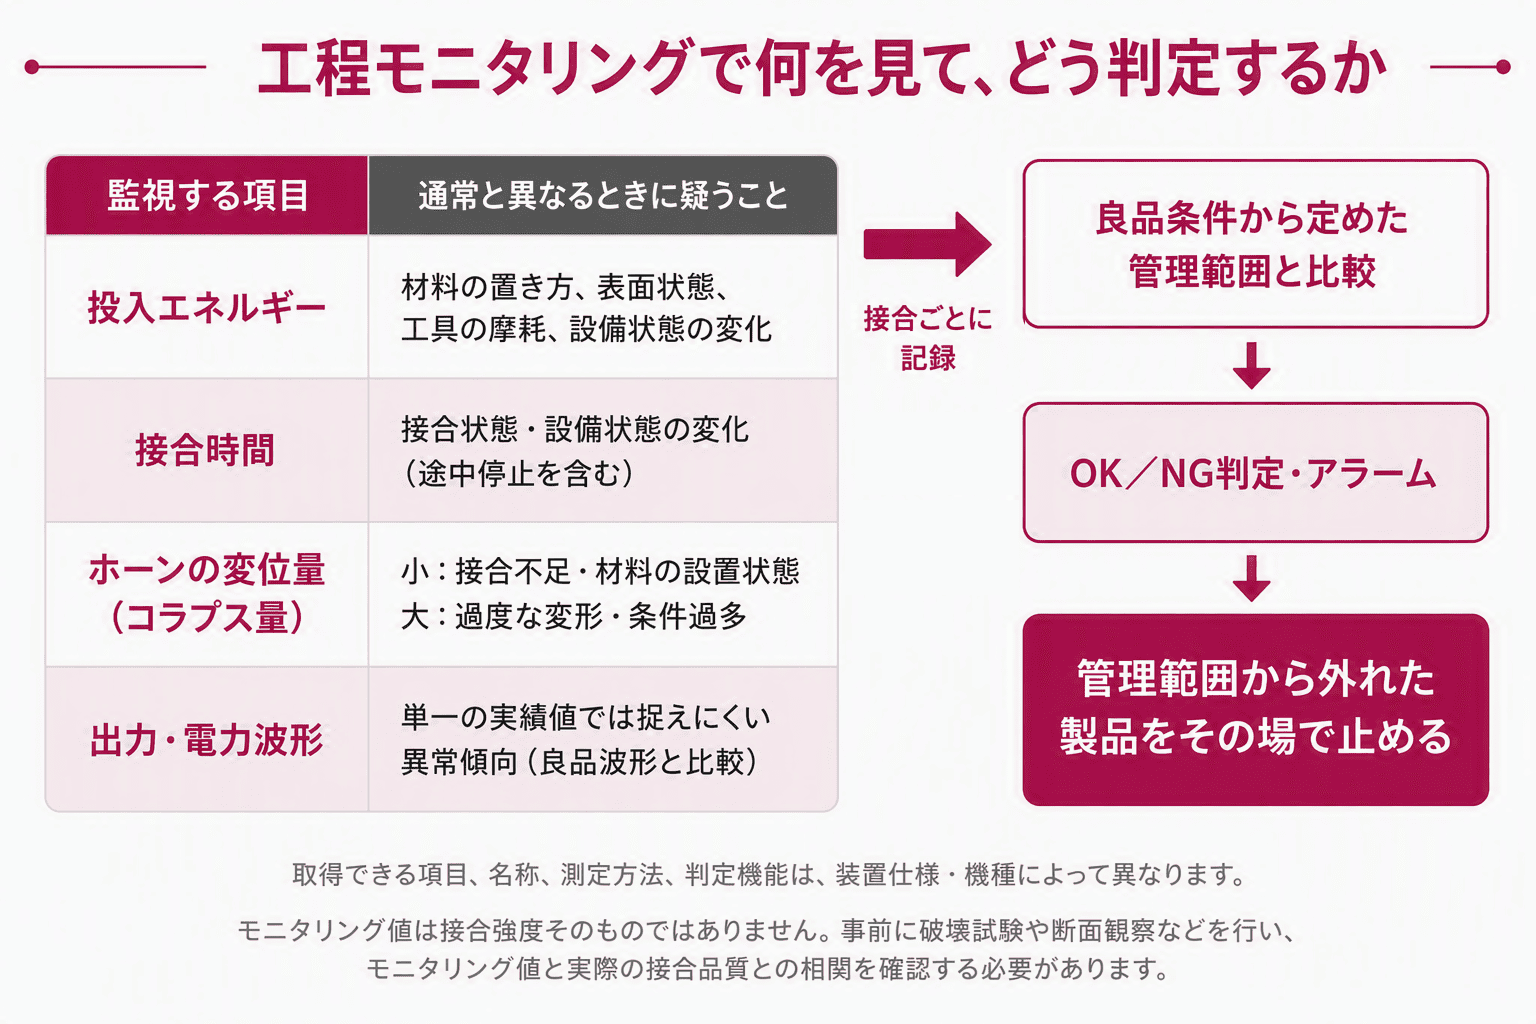
取得できる項目は装置によって異なりますが、代表的なものには、投入エネルギー、接合時間、ホーンの変位量、出力・電力波形などがあります。
投入エネルギー
投入エネルギーは、品質に影響する接合条件であると同時に、量産時の監視項目としても使用できます。
接合ごとの実績エネルギーを記録し、良品条件として定めた管理範囲と比較します。
通常よりも値が小さい、または大きい場合には、材料の置き方、表面状態、工具の摩耗、設備状態などに変化が生じている可能性があります。
前章では接合品質への影響を説明しましたが、ここでは量産工程における異常検知の指標として活用します。
接合時間
接合時間についても、設定値だけでなく、実際に接合へ要した時間を確認します。
通常と異なる接合時間や途中停止が発生した場合、接合状態や設備状態に変化が生じている可能性があります。
接合時間の変化を継続的に確認することで、工程が安定しているかを判断する材料になります。
ホーンの変位量(コラプス量)
ホーンの変位量、いわゆるコラプス量を取得できる装置では、接合中に材料がどの程度変形または沈み込んだかを確認できます。
基準よりコラプス量が小さい場合は、接合不足や材料の設置状態などを確認します。
反対に、基準より大きい場合は、材料の過度な変形や条件過多などを疑う材料になります。
ただし、変位量の取得可否や名称、測定方法は装置仕様によって異なります。
出力・電力波形
接合中の出力や電力を波形として確認することで、負荷状態が時間とともにどのように変化したかを把握できます。
最終的な数値だけでなく、接合開始から終了までの変化を見ることで、単一の実績値では捉えにくい異常傾向を確認できる場合があります。
良品時の波形と比較することも、工程状態の変化を捉える方法の一つです。
ただし、出力・電力波形の取得や表示、波形を利用した判定機能は、機種によって異なります。
設定条件からの逸脱
工程モニタリングを品質管理へ活用するには、良品データと強度評価をもとに、投入エネルギー、接合時間、変位量などの管理範囲を設定します。
実績値が管理範囲を外れた場合には、装置上のOK/NG判定やアラームにつなげます。
工程内で各接合を監視し、管理範囲から外れた製品をその場で止めることで、異常品の後工程や市場への流出防止に活用できます。
一方、モニタリング値は接合強度そのものではありません。
管理範囲内であれば無条件に強度が保証されるわけではないため、事前に破壊試験や断面観察などを行い、モニタリング値と実際の接合品質との相関を確認する必要があります。
なぜ破壊試験だけでは品質保証できないのか
工程モニタリングだけで品質を判断するのではなく、実際の接合強度を確認する試験も必要です。
ただし、破壊試験と工程モニタリングでは、確認できることや実施できる頻度が異なります。それぞれの役割を踏まえて組み合わせることが重要です。
全数検査ができない
引張試験やピール試験は、接合部へ実際に力を加えるため、接合強度を直接確認できる有効な方法です。
一方、試験後の製品はそのまま出荷できません。
そのため、量産品のすべてに破壊試験を実施することは現実的ではありません。
抜取検査では見逃しのリスクがある
抜取検査では、一定数の製品を評価することで、ロット全体の品質傾向を確認できます。
しかし、抜取対象以外で発生した突発的な異常まで、すべて発見できるわけではありません。
材料のばらつき、ワークの設置ミス、工具状態の変化などが、検査対象外の製品で発生する可能性もあります。
工程モニタリングとの組み合わせが重要
接合条件の立ち上げ時には、引張試験、ピール試験、断面観察などを行い、良品となる条件を確認します。
量産時には、製品を破壊せずに工程状態を確認する非破壊的なアプローチとして、工程モニタリングを活用します。
工程内で接合ごとの条件逸脱を監視しながら、定期的な抜取試験でモニタリング値と実際の品質との関係を確認します。
破壊試験と工程モニタリングは、どちらか一方を選ぶものではありません。
実品質を確認する破壊試験と、量産中の変化を継続的に捉える工程モニタリングを組み合わせることで、品質保証体制を構築します。
トレーサビリティは品質保証にどう役立つのか
工程モニタリングで取得したデータは、その場のOK/NG判定だけでなく、接合後の原因追跡や品質改善にも活用できます。
そのためには、製品、材料、設備、工具などの情報と接合データを紐付けて保存することが重要です。
不具合発生時の原因追跡ができる
接合日時、使用した設備、接合条件、実績値、判定結果などを記録しておけば、不具合発生時の工程状態を確認できます。
いつ、どの設備で、どの条件によって接合した製品なのかを確認することで、原因調査を進めやすくなります。
対象製品やロットを絞り込み、影響範囲を特定するうえでも有効です。
材料ロットと接合データを紐付けられる
接合データを材料ロットや製品番号と紐付けることで、特定の材料ロットに異常が偏っていないか確認できます。
材料の板厚、硬さ、表面状態などの違いと接合結果の関係を蓄積すれば、接合条件の見直しや材料の受入管理にも活用できます。
設備や工具の状態を管理できる
ホーンやアンビルの使用回数、点検履歴、交換履歴と接合データを合わせて管理することで、工具の状態と接合品質の関係を把握しやすくなります。
品質データが徐々に変化している場合、その背景に工具の摩耗や設備状態の変化がないか確認できます。
こうした傾向を交換時期や予防保全の検討に活用できます。
近年は、蓄積した接合データをAIで解析し、工具摩耗の傾向や不良予兆を捉える取り組みも広がっています。
ただし、AIによる判定を実用化するには、十分なデータの蓄積と、実際の品質評価による検証が必要です。
また、産業技術総合研究所の発表によると、音響データを活用して超音波接合の良否判定を行う研究も進められており、今後の発展が期待されています。
顧客要求への対応につながる
車載部品など高い信頼性が求められる分野では、製造履歴や品質記録の提示を求められることがあります。
接合条件や判定結果を追跡できる状態にしておけば、品質監査や不具合調査に対して、記録に基づいた説明を行いやすくなります。
ただし、データを保存するだけでは十分ではありません。
保存期間、製品番号との紐付け方法、閲覧権限、異常発生時の確認担当者など、記録を利用するための運用ルールもあわせて設計する必要があります。
安定した量産品質を実現するには
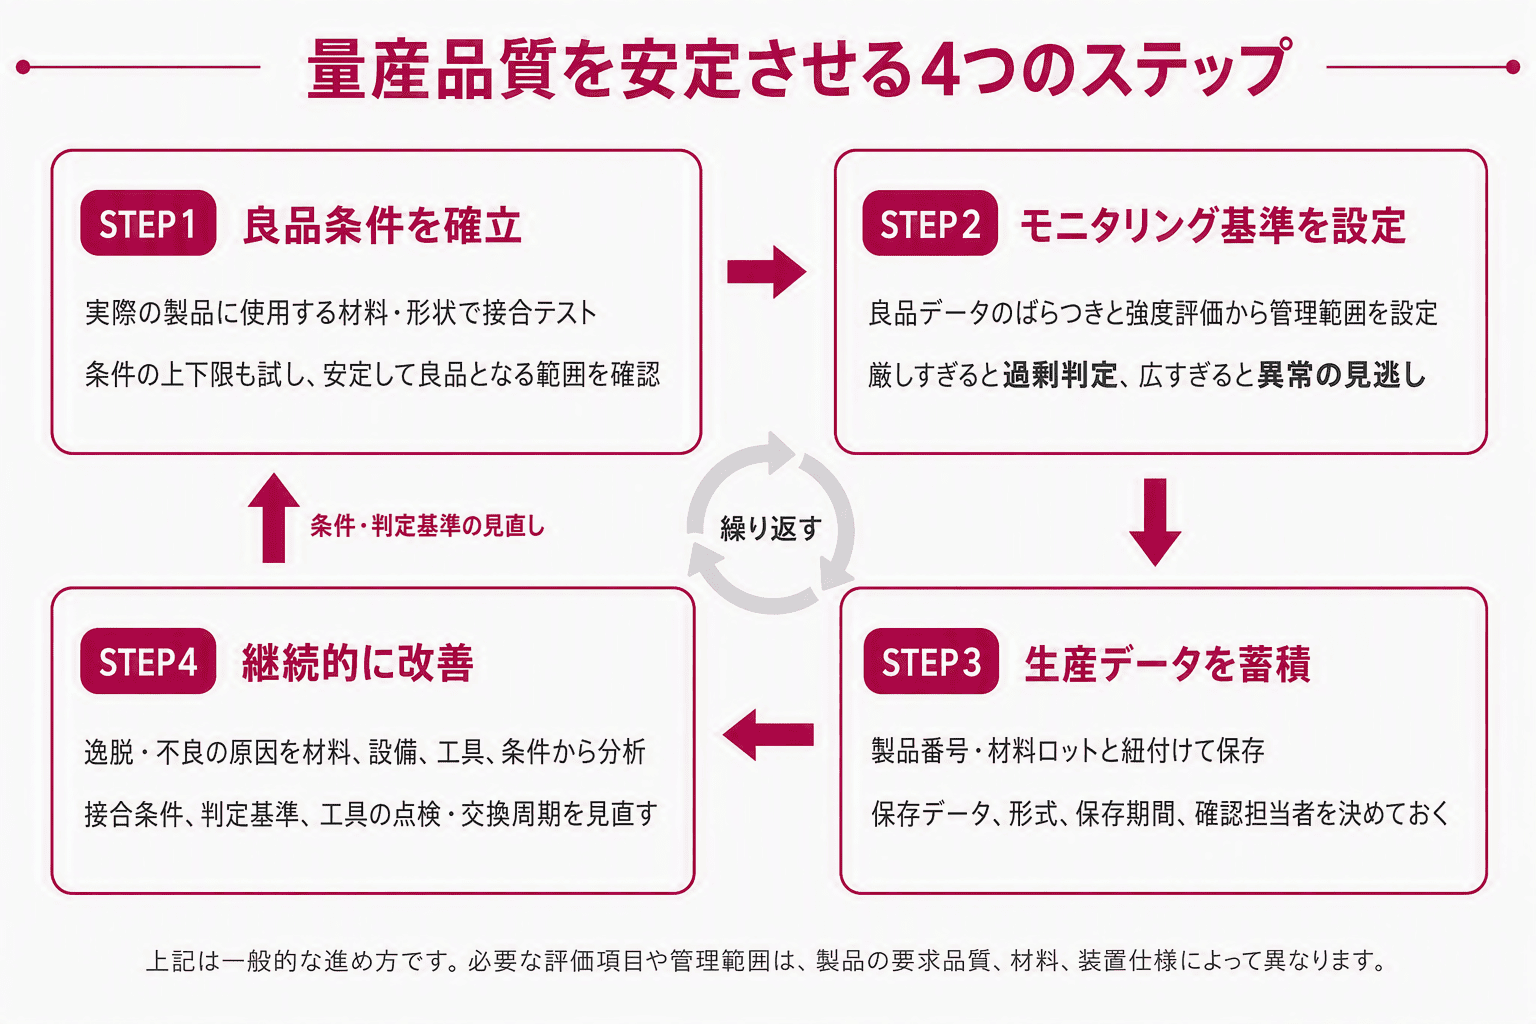
安定した量産品質を実現するには、接合テストからモニタリング基準の設定、データの蓄積、改善までを一連の流れとして考えます。
品質管理は、条件を一度設定して終わるものではありません。
量産中のデータを使い、継続的に見直すことが重要です。
STEP1 良品条件を確立する
最初に、実際の製品に使用する材料や形状で接合テストを行います。
接合強度、外観、断面、接触抵抗など、製品に必要な品質項目を評価します。
標準条件だけでなく条件の上下限も試し、どの範囲で安定して良品となるかを確認することが重要です。
STEP2 モニタリング基準を設定する
良品条件を確認したら、品質との関係を把握できるモニタリング項目を選定します。
良品データのばらつきと強度評価の結果をもとに、各項目の管理範囲や判定基準を設定します。
管理範囲が厳しすぎると、本来は問題のない製品までNGとする過剰判定につながります。
反対に、管理範囲が広すぎると異常を見逃す可能性があります。
品質と生産性のバランスを考慮しながら、適切な判定基準を設定する必要があります。
STEP3 生産データを蓄積する
量産開始後は、接合条件、実績値、判定結果などのデータを継続的に蓄積します。
製品番号や材料ロットと紐付け、異常発生時に検索・比較できる状態にします。
保存するデータ、形式、保存期間、確認担当者などをあらかじめ決めておくことも重要です。
データは保存するだけでなく、不具合調査や条件改善に利用できる形で管理します。
STEP4 継続的に改善する
管理範囲からの逸脱や接合不良が発生した場合は、材料、設備、工具、接合条件などの観点から原因を分析します。
さらに、定期的な抜取試験や量産データの結果をもとに、接合条件、判定基準、工具の点検・交換周期を見直します。
このサイクルを繰り返すことで、材料や設備状態の変化へ対応しながら、量産品質の安定化を進められます。
超音波金属接合は、接合界面が材料の内部に形成されるため、外観だけで接合品質を判断することが難しい接合方法です。
安定した接合品質を得るには、投入エネルギー、加圧力、振幅だけでなく、材料の材質・表面状態や、ホーン・アンビルなどの工具状態も適切に管理する必要があります。
また、工程モニタリングによる全数の条件逸脱監視と、破壊試験・抜取試験による実品質の確認を組み合わせることが重要です。
接合データを製品番号、材料ロット、設備、工具の情報と紐付けることで、不具合発生時の原因追跡や継続的な品質改善にも活用できます。
精電舎電子工業の超音波金属接合装置は、接合条件の管理と品質モニタリングを重視した設計を採用しています。
製品仕様や要求品質に応じて、最適な装置構成や品質管理方法をご提案します。
精電舎電子工業では、お客様の材料やワークを使用した接合テストや条件出しに対応しています。
超音波金属接合の導入、既存工程の品質安定化、量産を見据えたモニタリング方法をご検討の際は、お気軽にご相談ください。
[関連記事:第1回「金属接合の工法はどう選ぶ?レーザ・抵抗・超音波の違いを比較]
超音波金属接合装置の製品ページを見る