金属部品を接合する方法には、レーザ溶接、抵抗溶接、超音波金属接合などがあります。
しかし、「銅だからこの工法」「薄板だからこの工法」というように、材料や板厚だけで最適な接合方法は決められません。
同じ材料でも、異種金属との組み合わせ、積層枚数、接合部の形状、生産数量、求められる品質によって適した工法は変わります。
選定を誤ると、接合不良だけでなく、設備導入後の工程追加や製品の設計変更につながる可能性もあります。
金属接合の選択肢は、ろう付け、圧着、摩擦攪拌接合などさまざまです。
本記事では、電池タブ、バスバー、端子などの電気的接合で比較対象になりやすい、レーザ溶接、抵抗溶接、超音波金属接合の3工法に絞って解説します。
代表的な3つの金属接合工法
ここで整理するのは、レーザ溶接、抵抗溶接、超音波金属接合という3工法の接合メカニズムと、実務上の注意点です。
いずれも金属をつなぐ技術ですが、熱の使い方が大きく異なります。
レーザ溶接と抵抗溶接は母材を溶融させる溶融接合、超音波金属接合は母材を溶融させない固相接合です。
この違いが、適用できる材料の組み合わせや板厚、熱影響の大きさを左右します。
レーザ溶接
レーザ溶接は、レーザ光を熱源として金属を局所的に溶融させ、凝固によって接合する方法です。
加工点に電極やホーンなどの工具を接触させる必要がないため、狭い範囲を精密に加工できます。
また、照射位置を連続的に移動でき、高速な連続処理や自動化ラインに組み込みやすいことも特長です。
ただし、重ね溶接ではワーク間の隙間が接合品質に影響します。
そのため、加工点は非接触でも、クランプや治具によってワークを適切に保持し、密着状態を管理する必要があります。
銅やアルミなどを接合する場合は、材料の光学的・熱的な特性を考慮した条件設定も欠かせません。
特に、一般的に用いられる近赤外域のレーザに対して、銅は光を反射しやすい性質があります。
さらに熱伝導率が高く、吸収された熱が接合部の周辺へ逃げやすい材料でもあります。
狙った部分を安定して溶融させるには、出力、走査速度、焦点位置などの精密な管理が欠かせません。
入熱が不足すると、溶け込みが不十分になる可能性があります。
一方、出力が過大になると、スパッタやブローホールなどの欠陥が発生する場合があります。
材料や板厚に合わせて、適切な入熱範囲を設定することが重要です。
近年では、銅に対する光の吸収率を高めやすい青色レーザや緑色レーザを用いた方式も実用化されています。
銅はすべてのレーザに対して一律に反射率が高いわけではなく、使用する波長によって加工特性が変わる点にも注意が必要です。
抵抗溶接
抵抗溶接は、電極でワークを挟んで加圧し、大電流を流した際に発生するジュール熱を利用して接合する方法です。
代表的なものにスポット溶接やシーム溶接があり、幅広い量産工程で使われています。
接合時に発生する熱を決めるのは、電流、電気抵抗、通電時間などの条件です。
また、ワーク表面の粗さ、清浄度、酸化膜、めっきなどは接触抵抗に影響します。
安定した接合品質を得るには、装置の設定値だけでなく、材料表面の状態も含めた管理が必要です。
ワークを挟む電極の状態も、接合品質を左右します。
接合を繰り返すうちに生じるのが、電極先端の摩耗や変形、汚れ、材料の付着などです。
電極先端の接触面積が変化すれば、ワークに流れる電流の密度も変わり、接合部の大きさや強度にばらつきが生じる可能性があります。
電極は消耗品として捉え、定期的な点検、整形、交換の基準を決めておくことが大切です。
超音波金属接合
超音波金属接合は、ワークを加圧した状態で超音波振動を加え、母材を溶融させずに接合する固相接合です。
一般に、加圧したワークへ20〜40kHz程度の超音波振動を加えます。
接合界面に生じる相対運動によって表面の酸化膜や汚れを除去し、露出した金属の新生面同士を密着させて接合します。
母材を溶かさないため、接合部周辺への熱影響を抑えやすく、はんだやフラックスなどの副資材を必要としないことも特長です。
銅とアルミなどの異種金属を接合する方法としても、超音波金属接合は有効です。
銅とアルミのように金属間化合物を生成しやすい組み合わせでは、溶融をともなう工法で接合界面に脆い相が形成されることがあります。
この脆い相は、接合部の機械的特性や長期信頼性に影響します。
超音波金属接合では母材を溶融させないため、溶融接合と比べて金属間化合物の過度な成長を抑えやすいことが特長です。
また、金属箔を溶かさず、加圧と振動によって複数枚をまとめて接合できます。
そのため、電池タブなどの薄箔積層にも適用しやすい工法です。
一方で、接合部にはホーンを押し当てる空間と、加圧時の力を受ける構造が必要です。
安定した接合には、ワークの保持方法、接合部の形状、治具構成を含めた事前検討が欠かせません。
レーザ・抵抗・超音波の違いを比較
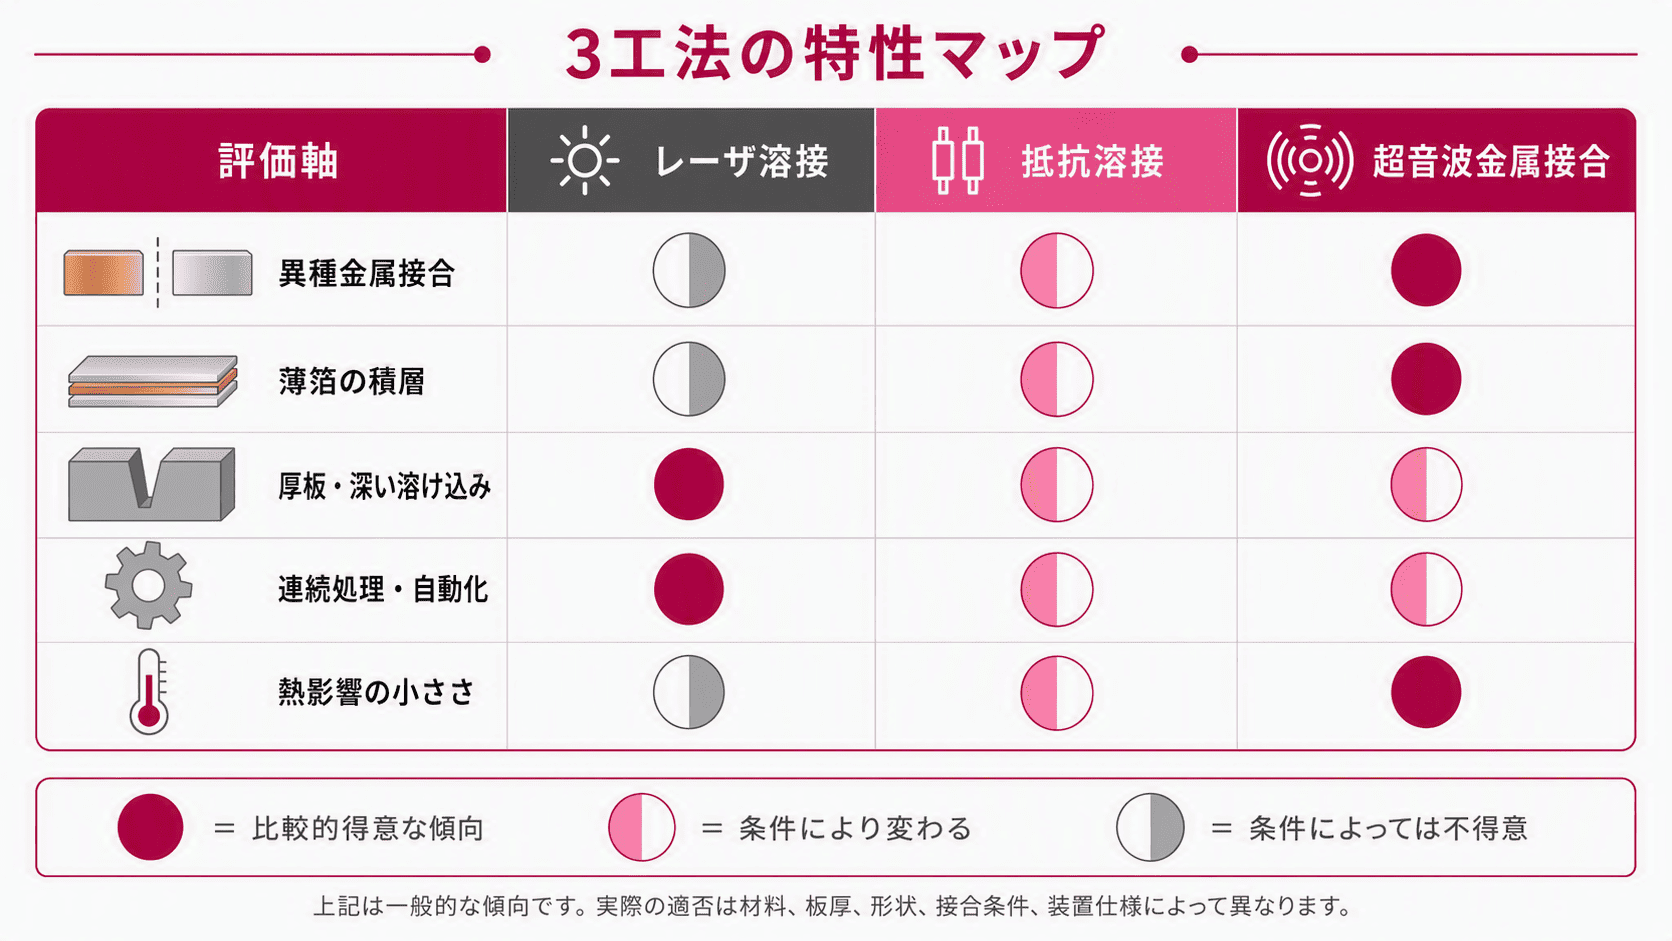
3工法の一般的な特徴は、以下のとおりです。
| 比較項目 |
レーザ溶接 |
抵抗溶接 |
超音波金属接合 |
| 接合方式 |
溶融接合 |
主に溶融接合 |
固相接合 |
| 加工点への工具接触 |
なし |
電極で接触・加圧 |
ホーンで接触・加圧 |
| 熱影響 |
条件により生じる |
条件により生じる |
比較的小さい |
| 異種金属 |
組み合わせにより難しい |
組み合わせにより難しい |
比較的適用しやすい |
| 薄箔の積層 |
条件設定が難しい場合がある |
条件設定が必要 |
比較的適用しやすい |
| 厚板・深い溶け込み |
適用しやすい |
材料・構造による |
材料・形状・装置能力による |
| 生産性の特徴 |
高速な連続処理や自動化に向く |
量産実績が豊富 |
1点を短時間で接合可能 |
| 主な管理項目 |
出力、速度、焦点、入熱 |
電流、加圧力、通電時間、電極状態 |
振幅、加圧力、接合時間、エネルギー |
※上記は一般的な傾向です。実際の適否は、材料、板厚、形状、接合条件、装置仕様によって異なります。
レーザ溶接の「高速な連続処理」と、超音波金属接合の「1点を短時間で接合できる」という特長は、似ているようで意味が異なります。
レーザ溶接は、非接触で照射位置を連続的に移動できるため、生産ライン全体の高速化に適しています。
超音波金属接合は、接合点ごとにホーンでワークを加圧・保持する必要がありますが、実際の接合処理を短時間で完了できることが特長です。
金属接合の工法選定で押さえたい5つのポイント
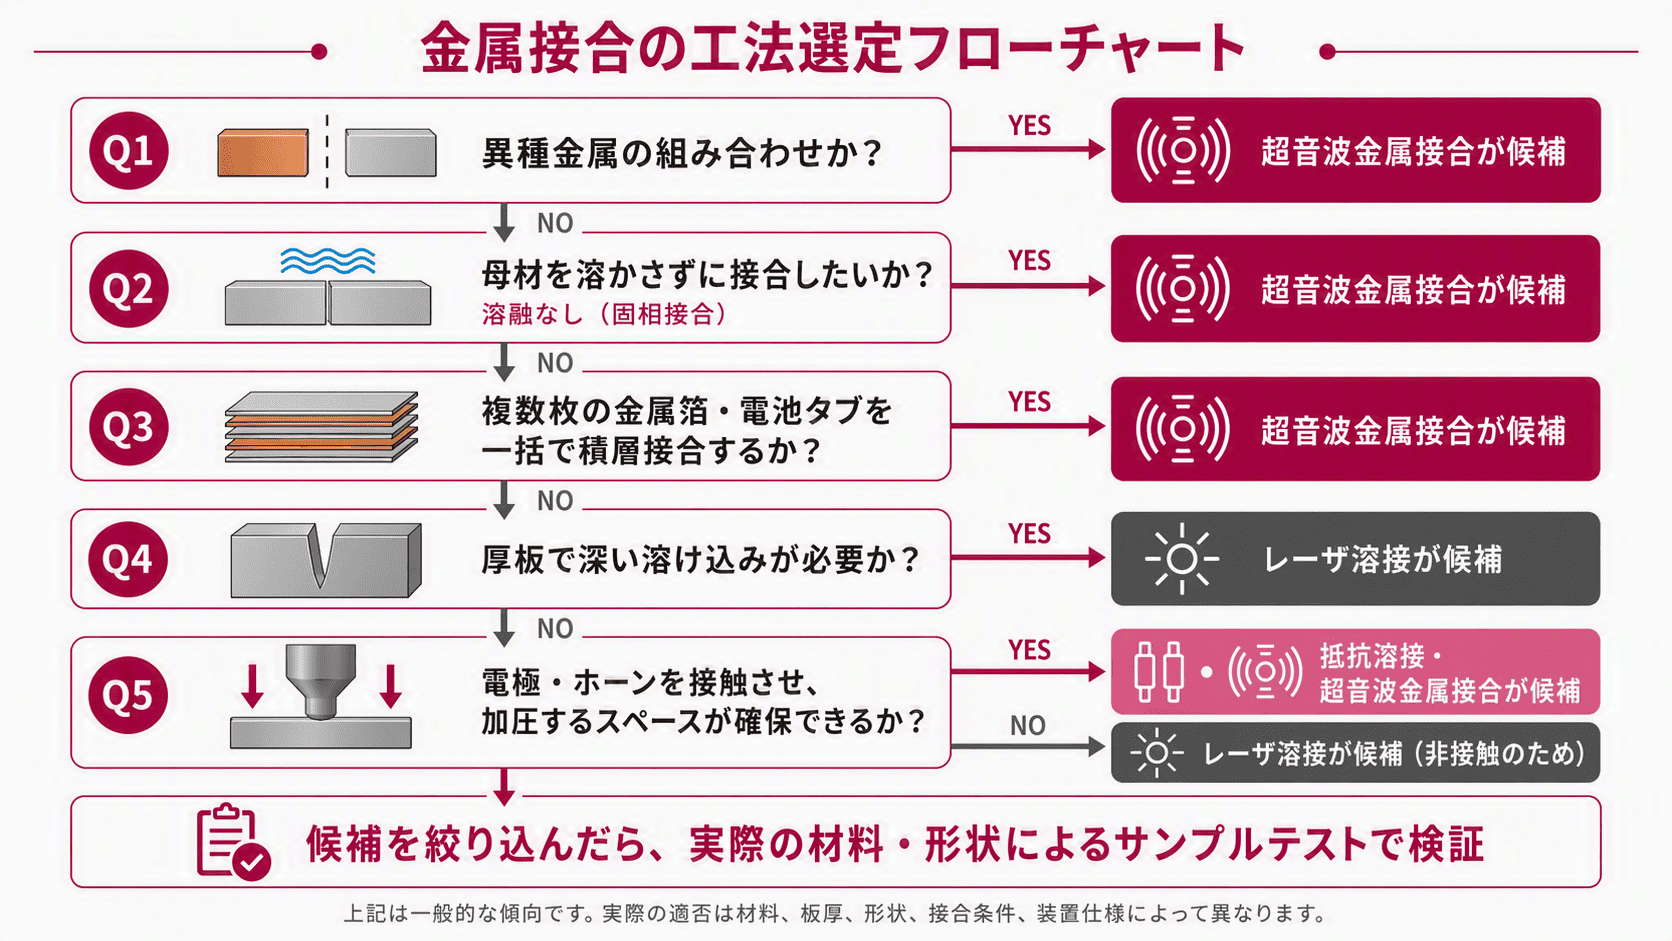
実際の選定では、複数の条件を順番に絞り込んでいきます。
ここでは、設計・生産技術の現場で確認すべき5つのポイントを、検討する順序に沿って解説します。
材料から入り、板厚、形状、生産条件、コストへと視点を広げていく流れです。
前の段階で条件が絞り込めていないと、後の判断がやり直しになりやすいため、順序を意識して整理しましょう。
1.材料の種類と組み合わせ
最初に確認するのは、接合する材料の種類です。
同種金属か異種金属か、表面にめっきや酸化膜があるか、溶融した際に脆い金属間化合物が生じやすいかを確認します。
特に銅とアルミなどを接合する場合は、初期の接合強度だけでなく、接触抵抗や長期信頼性も考慮しなければなりません。
熱影響や金属間化合物の成長を抑えたい場合は、固相接合である超音波金属接合が候補です。
ただし、「異種金属であれば必ず超音波金属接合が適している」とは限りません。
材料の硬さ、板厚、表面処理、接合形状などによって適否が変わります。
2.板厚と積層枚数
深い溶け込みが必要な厚板では、レーザ溶接が候補です。
薄板同士の接合には抵抗溶接も利用できますが、板厚や材料表面の状態に応じた条件設定が求められます。
複数枚の金属箔や電池タブを一括で接合する場合は、薄箔を溶かさず、まとめて接合できる超音波金属接合が選択肢です。
確認すべきなのは、積層後の総板厚だけではありません。
1枚ごとの厚み、積層枚数、材料の組み合わせ、重ねる順番についても整理しておきましょう。
3.接合部の形状とアクセス性
工法によって、接合部へのアクセス方法が異なります。
レーザ溶接では、接合位置にレーザ光を照射できる光路が必要です。
重ね溶接の場合は、ワーク同士の隙間を抑えるためのクランプや治具も求められます。
抵抗溶接と超音波金属接合では、電極やホーンをワークに接触させ、加圧するための空間が必要です。
さらに、加圧時の反力を受けられる構造と、ワークを安定して保持できる治具も欠かせません。
製品設計が固まってから工法を検討すると、装置や工具を接合部に配置できない場合があります。
設計の初期段階から、加工方向、保持方法、周辺部品との干渉を確認することが重要です。
4.生産数量とタクトタイム
生産性の比較で見るべきなのは、接合時間だけではありません。
搬送、位置決め、保持、検査、品種切り替えなどを含む工程全体で評価しましょう。
レーザ溶接は、高速な連続処理や自動化に適しています。
抵抗溶接は量産設備として豊富な実績があり、用途や生産規模に応じて設備を構成できます。
超音波金属接合は1点あたりを短時間で接合できますが、接合点ごとにワークの位置決めと加圧・保持が必要です。
製品1個あたりの接合点数やワークの搬送時間も含め、実際のタクトタイムを検討しましょう。
5.品質要求とトータルコスト
工法を選定する際は、必要な接合強度だけでなく、接触抵抗、導通性能、外観、熱影響、変形の許容範囲などを整理します。
コストも、装置本体の価格だけで判断するべきではありません。
電極やホーンなどの消耗品、シールドガス、副資材、洗浄工程、保守費用、不良発生時の損失、検査工程まで含めて比較する必要があります。
安定した量産を行うには、接合後の検査だけでなく、接合工程の中で品質をどのように作り込むかも重要です。
用途別に見る工法選定の考え方
ここまでの5つのポイントを、具体的な用途に当てはめて見ていきます。
取り上げるのは、電池タブ・金属箔の積層接合と、バスバー・端子の接合という代表的な2つの用途です。
あわせて、同一製品内で複数の工法を併用する考え方も紹介します。
電池タブ・金属箔の積層接合
電池タブや金属箔を積層して接合する場合は、薄箔の溶け落ち、穴あき、熱による変形を抑える必要があります。
このような用途では、複数枚の薄箔を溶かさずに一括接合できる超音波金属接合が候補です。
ただし、箔の材質、1枚ごとの厚み、積層枚数、接合部分の形状によって適切な条件は変わります。実際のワークを用いた接合テストによる確認が重要です。
バスバー・端子の接合
バスバーや端子の接合では、材料の組み合わせ、板厚、通電する電流、接触抵抗などを確認します。
厚板や深い溶け込みを重視する場合は、レーザ溶接が候補です。
銅とアルミの異種金属接合や、接合部周辺への熱影響を抑えたい場合には、超音波金属接合を検討できます。
ただし、部品の形状や厚みによってはホーンで十分に加圧できないこともあります。
材料だけで判断せず、接合面積、工具のアクセス性、必要な強度も含めて検討しましょう。
同一製品内で工法を使い分ける場合
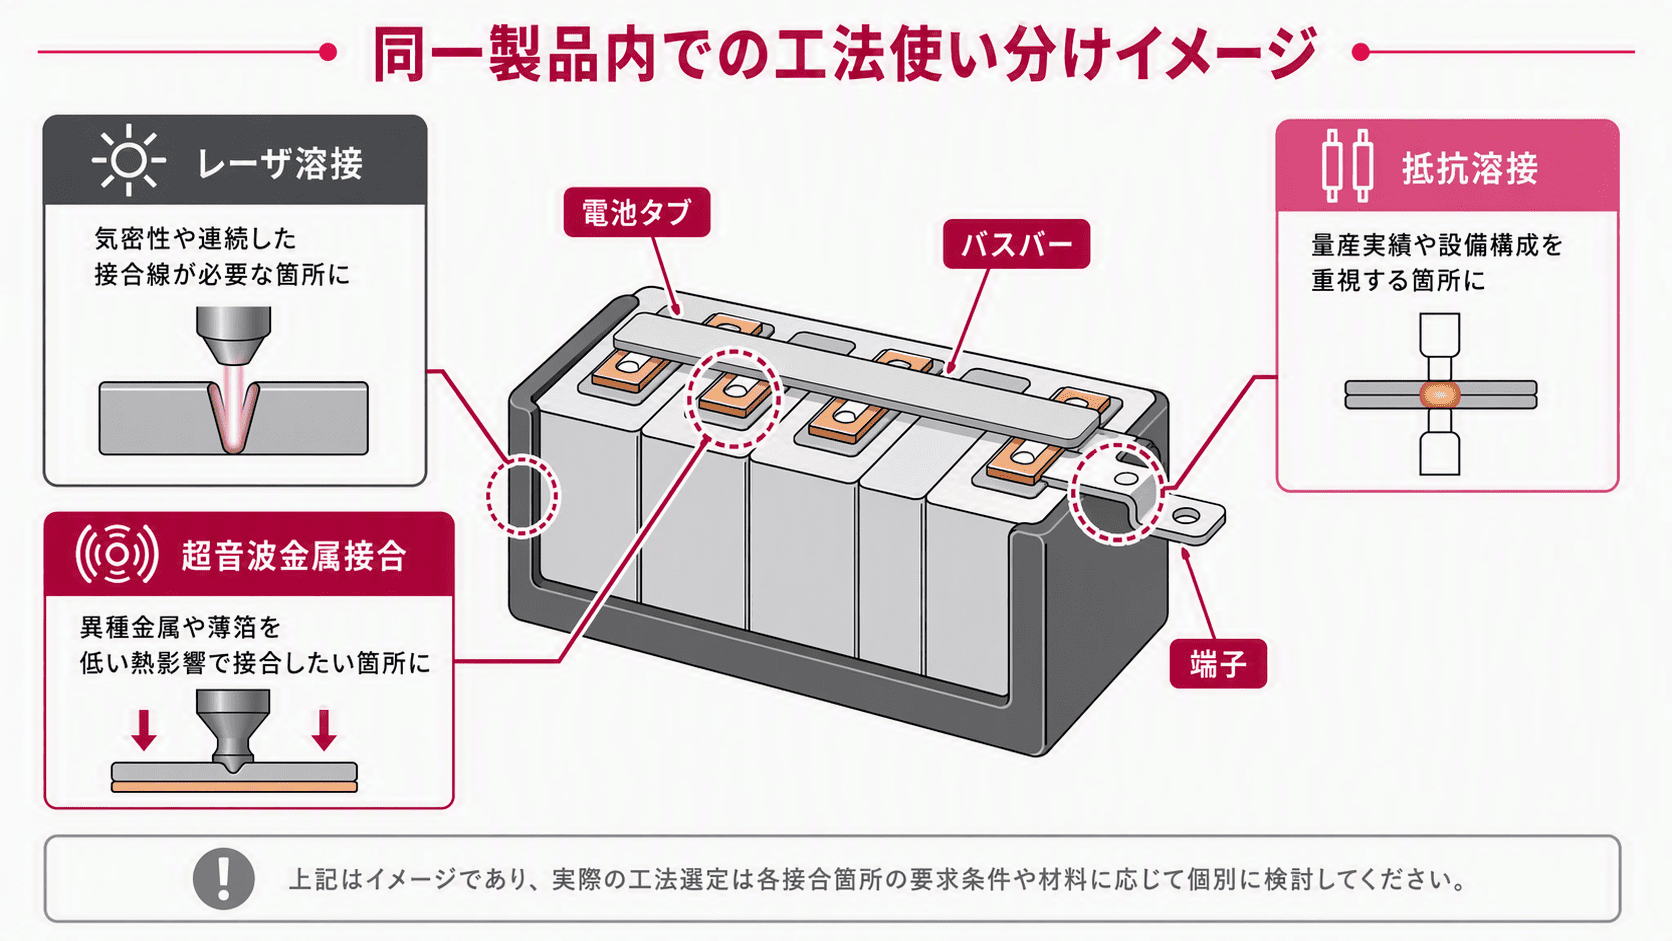
同一製品内のすべての接合箇所を、一つの工法に統一する必要はありません。
たとえば、気密性や連続した接合線が必要な箇所にはレーザ溶接、量産実績や設備構成を重視する箇所には抵抗溶接を選びます。
異種金属や薄箔を低い熱影響で接合したい箇所には、超音波金属接合が候補です。
このように、部位ごとの要求に応じて工法を使い分けることも有効です。
レーザ溶接、抵抗溶接、超音波金属接合には、それぞれ得意な材料や形状、生産条件があります。
万能な工法を探すのではなく、材料の組み合わせ、板厚と積層枚数、接合部の形状、生産数量、品質要求とコストの順に条件を整理することが、工法選定の第一歩です。
ただし、カタログや一般的な比較だけでは、実際のワークに適した工法を判断できません。
候補を絞り込んだ後は、実際の材料と形状を使用したサンプルテストを行い、接合強度、外観、接触抵抗、ワークへの影響などを確認することが重要です。
精電舎電子工業では、お客様の材料やワークを使用したサンプルテストを行っています。
銅とアルミの異種金属接合、薄箔の積層接合、バスバーや端子の接合など、工法選定の段階からご相談いただけます。
対応材質や装置の仕様については、超音波金属接合装置の製品ページでもご確認いただけます。
「超音波金属接合が使用できるか確認したい」という段階でも、お気軽にお問い合わせください。
超音波金属接合装置の製品ページを見る